

Infra 9018 B3.
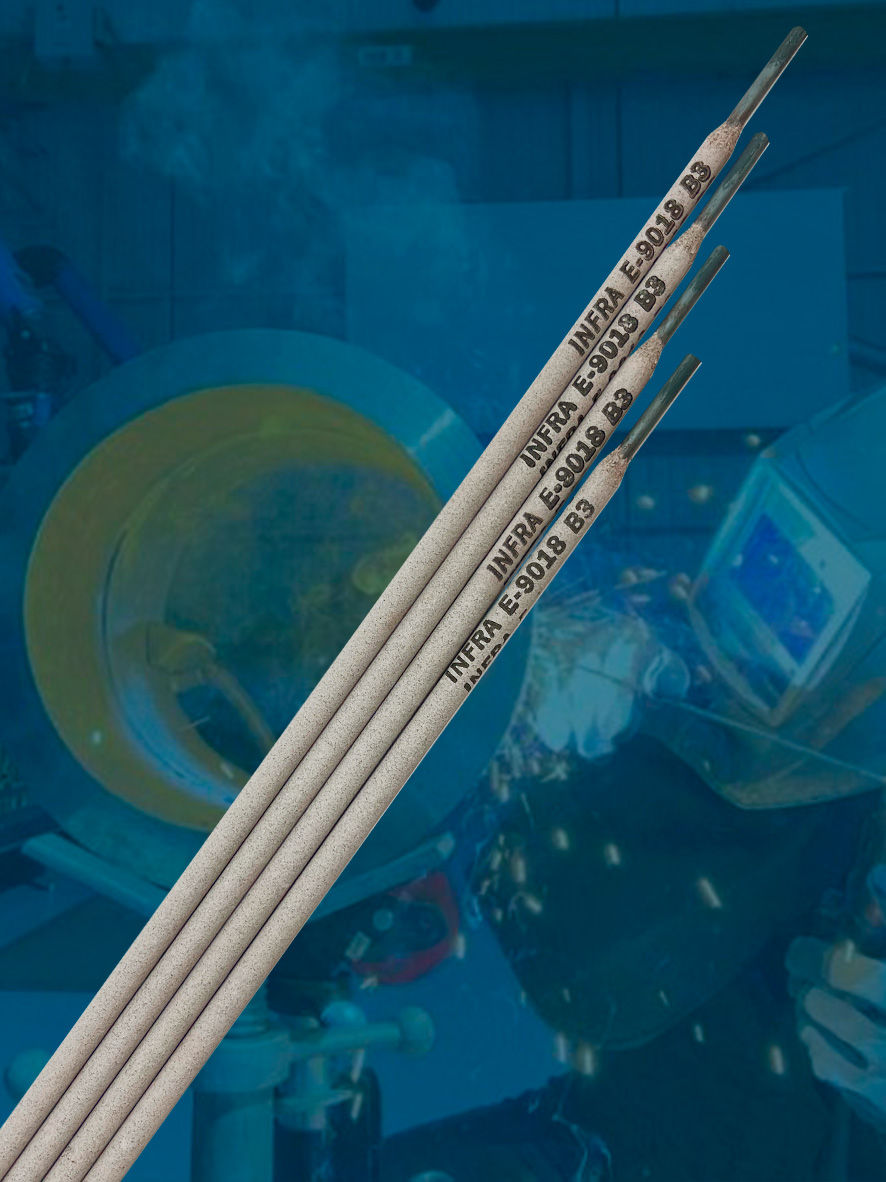
DESCRIPCIÓN Y APLICACIONES.
Electrodo empleado para temperaturas de servicio de hasta 600° C, alta resistencia al calor y a la corrosión en ambientes sulfurosos. Utilizado en la industria petrolera para la construcción de tuberías que transportan gas amargo y diversas aplicaciones en las instalaciones de refinación del petróleo por efecto de temperatura, presión y catalizadores (cracking catalítico); industria petroquímica y química en general. En el giro metalmecánico se usa en secciones sometidas a grandes esfuerzos y calor, tales como estructuras y tuberías con altos valores mecánicos, maquinaria pesada y equipo agrícola, calderas con temperaturas de servicio de hasta 600°C, ambientes sulfurosos, revestimiento de aceros de baja y mediana aleación, tinas de galvanizado y estructuras con una resistencia a la tensión mínima de 90 000 psi.
VENTAJAS.
Aplicable en todas posiciones, tiene un arco estable, con mínimas salpicaduras, desprendimiento de escoria aceptable, cordones de buena apariencia. Su facilidad de aplicación y remoción de escoria lo hacen ideal para aplicaciones que requieren altos valores mecánicos y buena apariencia. Su depósito es tratable térmicamente por temple, recocido y cementación. Por ser un electrodo de bajo hidrógeno, se reducen al mínimo las posibilidades de agrietamiento en la soldadura y las zonas cercanas a esta, así como defectos varios.
TÉCNICA PARA SOLDAR.
Limpie las superficies retirándoles cualquier material
contaminante, encienda el arco por el método de rayado o
de contacto y mantenga un arco corto inclinando ligeramente el electrodo en dirección del avance; use CDPI (electrodo al positivo +) o bien CA (Corriente Alterna). Cepille manualmente ó utilizando carda de acero. Utilizar sólo electrodos secos, no debe golpear el electrodo para reencender el arco, hágalo con un despuntador. No exponga los electrodos a la intemperie por más de una hora; en caso de que se humedezcan, debe reacondicionarlos en horno (dos ocasiones como máximo) a una temperatura entre 250°C y 425°C por 1 hora. No doble los electrodos al colocarlos en el porta-electrodos. Abra el bote plástico hasta el momento en que vayan a ser usados los electrodos, y de ser posible colóquelos en hornos individuales para cada soldador que tengan una temperatura de 125°C a 150°C.
EMPAQUE.
Caja de 20 kg con 4 bolsas plásticas de 5 kg c/u..